从一线工艺工程师视角剖析波峰焊虚焊的前置诱因,说明来料验收、物料仓储管理对通孔焊接良率的影响,结合 IPC 可焊性测试标准,对比南北方不同环境下 PCB 存储的实操经验,厘清物料因素与设备调试之间的逻辑关系,给出产线落地的管控思路,提醒不要单纯依靠设备参数去弥补物料本身缺陷。
很多车间处理波峰焊虚焊问题,第一反应反复去调预热温度、锡波高度、传送链速,折腾设备参数之后不良率依旧起起伏伏。宁波中电集创在现场项目服务中经常碰到这类情况,虚焊表象出现在焊接工位,但病根很多时候往前追溯到来料检验、物料仓储环节。设备工艺只能在有限范围内做补偿,一旦元器件引脚、PCB 焊盘本身可焊性已经退化,再怎么优化波峰焊设备参数,也很难拿到稳定的焊接效果。
来料验收环节很容易被简化,不少工厂只做外观目视检查,直接忽略可焊性抽样验证。按照 IPC/J‑STD‑002 标准对外购元器件做可焊性抽样试验,IPC/J‑STD‑003 用来考核外协 PCB 焊盘的上锡能力,这两项测试才是拦截可焊性缺陷的第一道屏障。
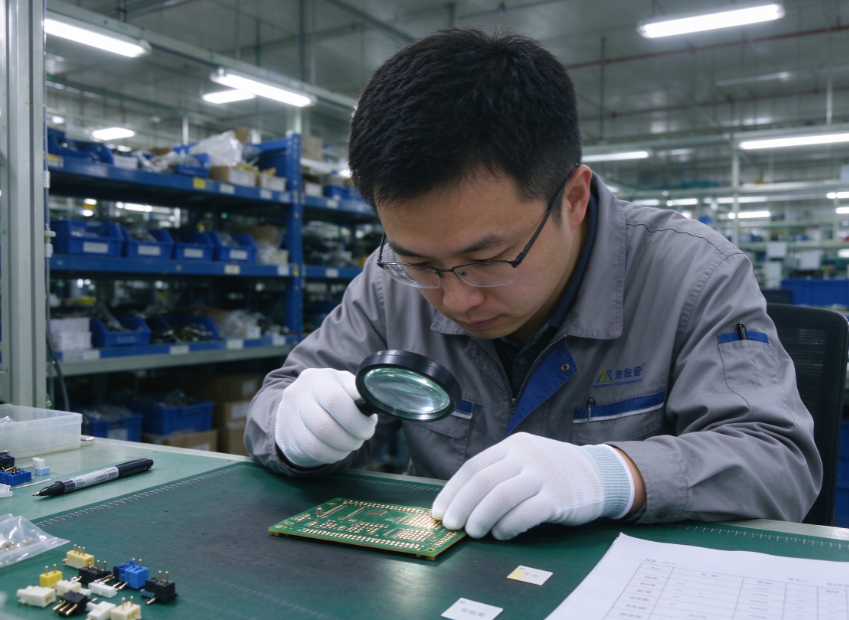
可焊性测试现场
这里有个现实的生产细节需要留意,完成可焊性测试的 PCB 板会被破坏,无法投入生产,所以在对外下达 PCB 采购订单的时候,就要额外订购少量试验样板,专门用于批次来料验证。如果省掉这部分试样板,要么跳过测试,要么拿生产物料做试验,都会给生产带来麻烦。
物料入库之后的仓储管理,持续影响引脚与焊盘的可焊性水平,不同地域温湿度差异带来的影响会非常直观。南方梅雨湿热环境和北方干燥环境,物料安全存放周期完全不能一概而论,库房要维持恒温恒湿,规避含硫、含氯腐蚀性气体,同时远离油污粉尘。即便是真空封装的 PCB,在华南高湿环境条件下,也不建议存放超过六个月,包装拆开上线完成插件装配之后,板卡在产线现场搁置不宜超过 24 小时,要尽快送入波峰焊完成焊接,长时间暴露在空气中会快速吸潮氧化。
仓库执行先进先出是基础管理手段,但不少产线只是贴出制度却没有落地执行,部分物料长期积压,引脚、焊盘表面缓慢氧化。
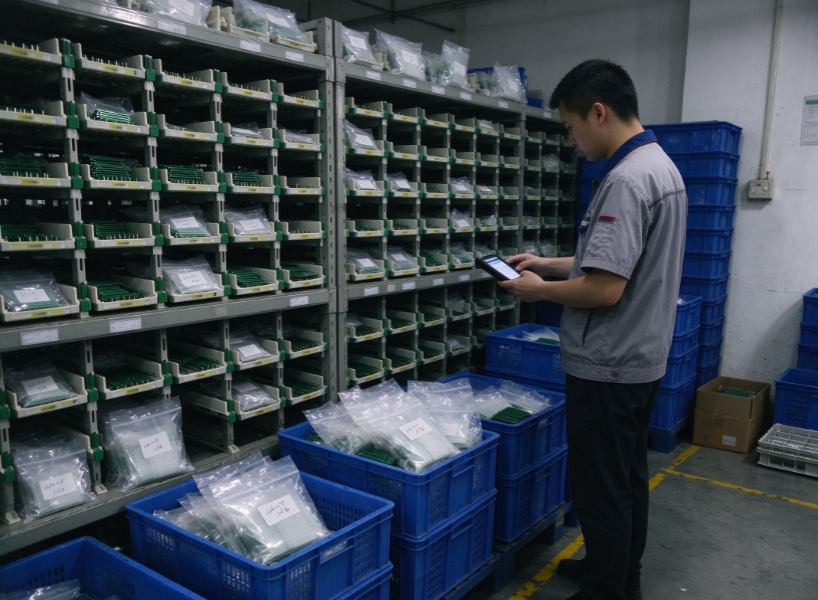
PCB 仓储批次检查
遇到存放周期已经超期的 PCB 或者插件元器件,不能直接上线投产,必须重新做可焊性复测,复测达标才允许流转到插件、焊接工序。如果跳过复测直接生产,就会出现批次性虚焊,这类缺陷时好时坏,同一款物料一部分板子焊接正常,另一部分出现引脚不上锡,排查的时候很容易误判成波峰焊预热、助焊剂或者锡炉的问题。
当然来料和仓储管控到位,不等于完全杜绝虚焊。物料条件合格的前提下,助焊剂喷涂不足、预热曲线失衡、锡波浸锡时间不达标依旧会诱发虚焊。我们在现场的处理思路,是先排除来料可焊性风险,再着手调试波峰焊设备工艺。
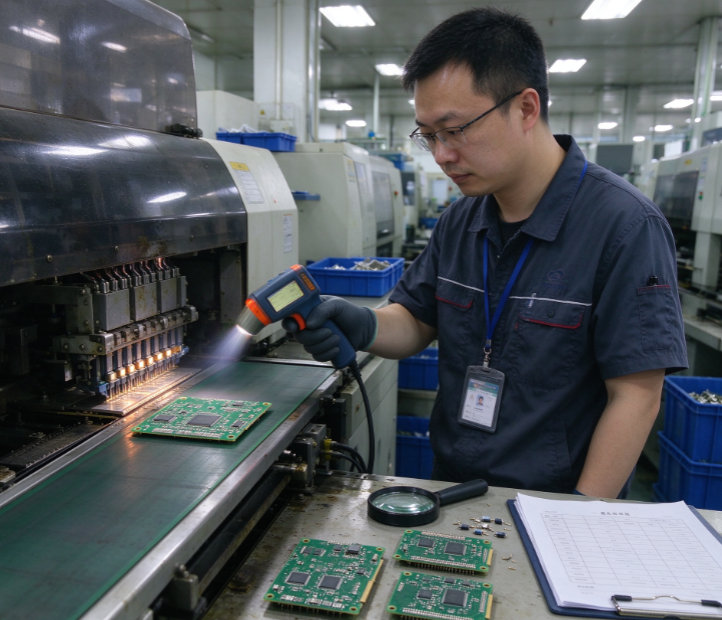
波峰焊虚焊排查现场
如果颠倒顺序,一味在设备端去补偿物料本身的氧化问题,会不断放大工艺窗口压力,生产稍有波动就爆发不良,长期算下来返工成本会高出很多。
宁波中电集创深耕微组装产线领域,拥有多项自主专利与完备的生产制造能力,主营自动芯片引脚成型机、超景深数字显微镜、半钢电缆折弯成型机、TR-50S 芯片引脚整形机,选择焊设备等核心设备,产品投放市场后获得广大客户的广泛认可。公司持续加大研发投入与技术创新,深耕微组装精密制造领域,助力行业高质量发展。

为严格遵守《广告法》及市场监管部门相关规定,规范网站宣传内容,我司已对全页面内容开展多轮次排查与系统性整改,全力杜绝极限词、违规功能性表述等不合规内容。在此郑重声明:本网站所有内容主要作为企业与产品信息参考,不构成任何商业要约与承诺;若网站内容存在疏漏之处,敬请访客联系反馈,我司将及时核实并修改调整。对于任何借机滋扰、滥用诉权损害我司正常经营秩序的行为,我司将坚决通过法律途径予以应对。


