

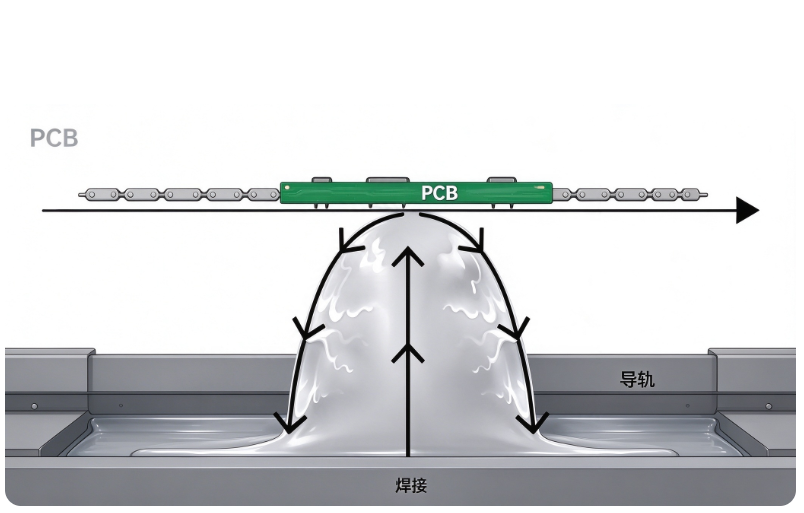
做 NPI 导入久了,会发现很多通孔板的质量卡点最后都会落到波峰焊上。很多 DFM 评审时看着没问题的板子,一上产线就冒出各种焊点异常,不少工程师习惯直接上调锡温、猛加助焊剂去硬救,临时看着修好,换一批板材或者元件,老问题又卷土重来。波峰焊看着只是板子掠过锡波这一下,变量藏在 PCB 基材、孔铜、元件选型、治具、预热曲线、锡液状态里,13 种高频缺陷,我们在宁波中电集创试产阶段几乎都碰到过。
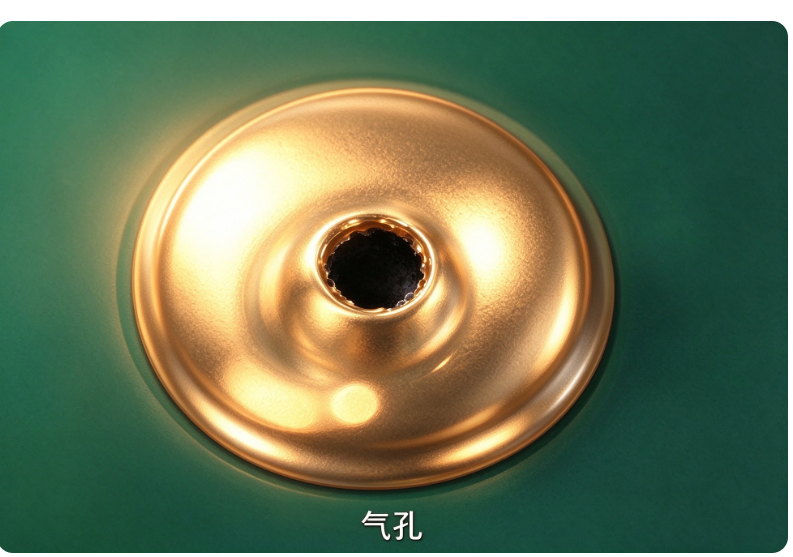
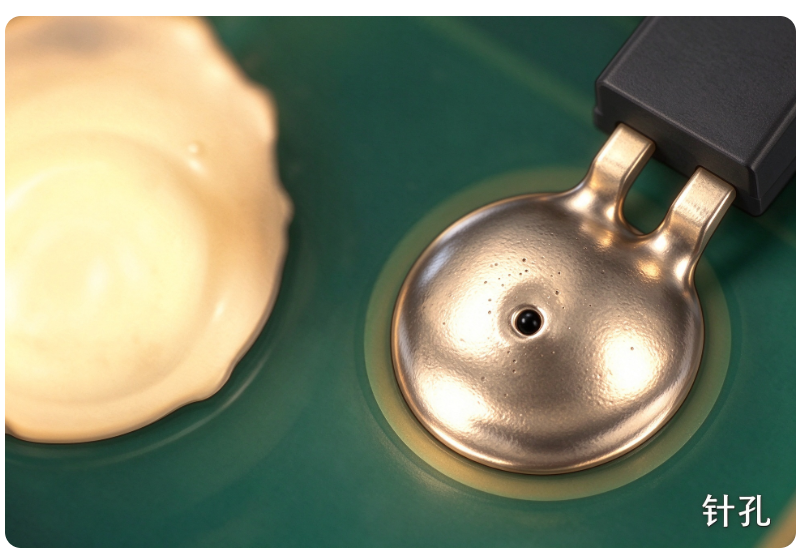
气孔和针孔是最常见,也最容易被低估可靠性风险的一类不良。它本质是板材内部、孔壁镀层里包裹的水汽与挥发性物质,受热后变成气体从熔融焊锡里往外逸出,锡凝固前气体跑出来就留下孔洞。很多车间图省事,遇到气孔就直接安排烤板烘烤,可烘烤只能排掉游离水分,解决不了孔铜镀层疏松、镀铜厚度不足带来的持续性放气。我们之前试产一款多层信号板,反复烘烤后气孔依旧频发,切片才看到孔铜局部薄于 20μm,镀层缝隙持续藏气。日常管控里,除了确认预热升温梯度,还要核对孔镀铜厚度,板材来料受潮的板子烘烤后最好静置冷却再上线,不要热板直接进炉,温差突变反而会再次吸潮。
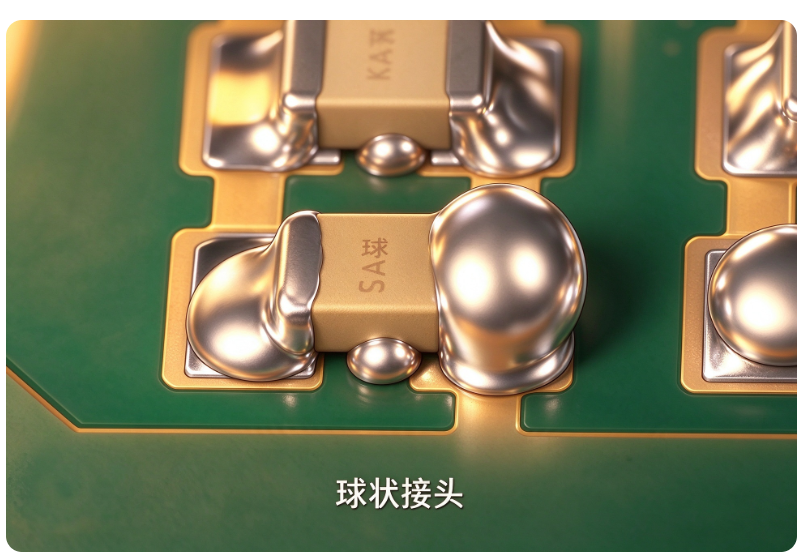
球状接头,也就是焊点圆角过量起球,氮气环境下的波峰焊会更容易出现。板子脱离锡波瞬间,焊料表面张力发生变化,多余锡液没法顺利回落到锡槽,就在元件引脚根部堆成圆球状。这个缺陷有时候外观看着饱满,新手会误以为是合格焊点,但多余锡球极易脱落,掉在板卡缝隙里,后期震动工况下触发短路。调试时不能一味压低波峰高度,波峰太低又会引发孔填充不足,很多时候要微调分离角,同时核查锡液含铜量,铜含量超标会改变焊锡流动性,加剧锡球堆积。
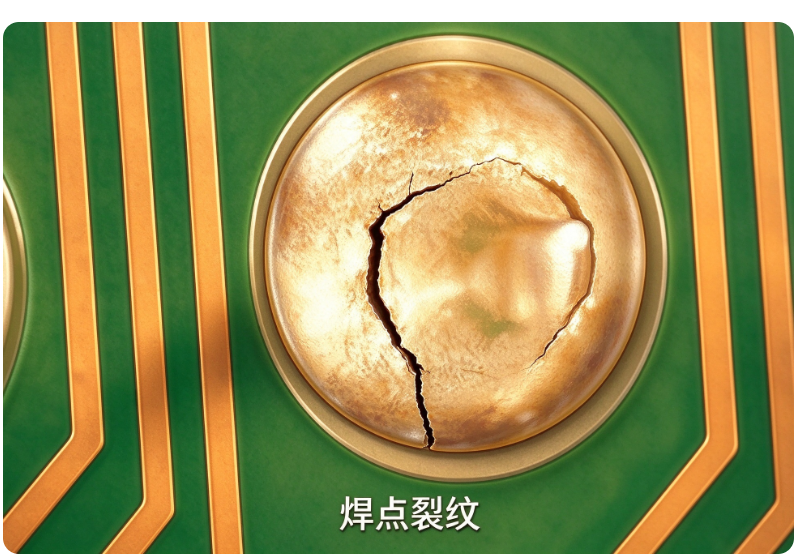
焊点裂纹分两种完全不一样的情形,处理思路不能混为一谈。一类是组装受力裂纹,单板在传送、后段剪脚、周转拿取的时候弯折,焊点承受机械应力撕开;另一类是润湿不良带来的界面开裂,焊锡没有真正附着在铜焊盘表面,只是浮在上面,冷热循环几次就从焊盘边界裂开。单面板的铜箔附着力本身偏弱,这个问题会更突出。宁波中电集创这边有过教训,一款电源板在老化测试批量出现焊点裂纹,一开始反复调炉温,最后才查到是焊盘表面来料氧化,润湿界面本就薄弱,再叠加壳体装配时的挤压应力,裂纹集中爆发。
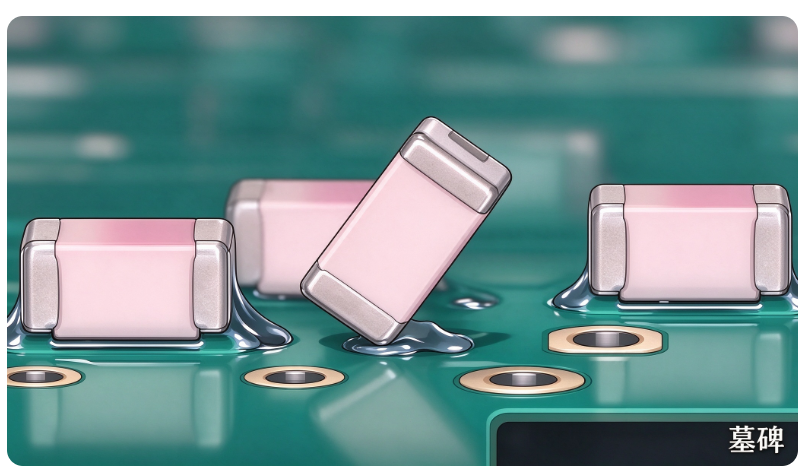
墓碑缺陷大家大多印象里只属于 SMT 回流,其实波峰焊过炉同样会碰到,轻小片式元件、两端引脚热容差异大的器件最容易翘起来。有的是引脚长度超标,先撞到锡波被顶起;有的是 PCB 本身翘曲,进炉之后板体形变把元件掀起来;还有一种很隐蔽,元件两端可焊性不一致,一端快速润湿拉锡,另一端还没熔化,受力失衡直接立碑。遇到这类不良,单纯延长锡波接触时间只能缓解一部分,必须同步核对插件工序,元件要贴板到位,大件连接器区域的治具支撑也要补到位,减少板面悬空形变。
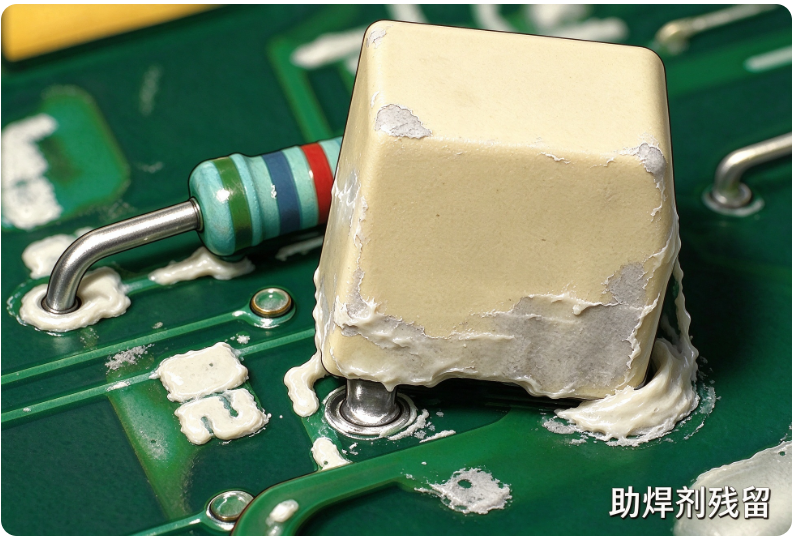
阻焊剂残留现在免清洗工艺里非常普遍,很多产线直接当成正常现象不去管控。免清洗助焊剂想要控制残留量,预热是核心,预热不够,助焊剂活化不完全,大量树脂成分来不及分解挥发,冷却之后在板面形成发白、发黏的残留。残留多了,在高湿、高压工况下会缓慢析出离子,长期工作带来漏电风险。不要盲目加大助焊剂喷涂量,我们对接汽车类订单时,会和助焊剂供应商一起标定曲线,在保证润湿的前提下,把残留控制在可接受范围,有清洗工序的产品,也要确认清洗溶剂对该款助焊剂的适配性,避免洗不干净留下印记。
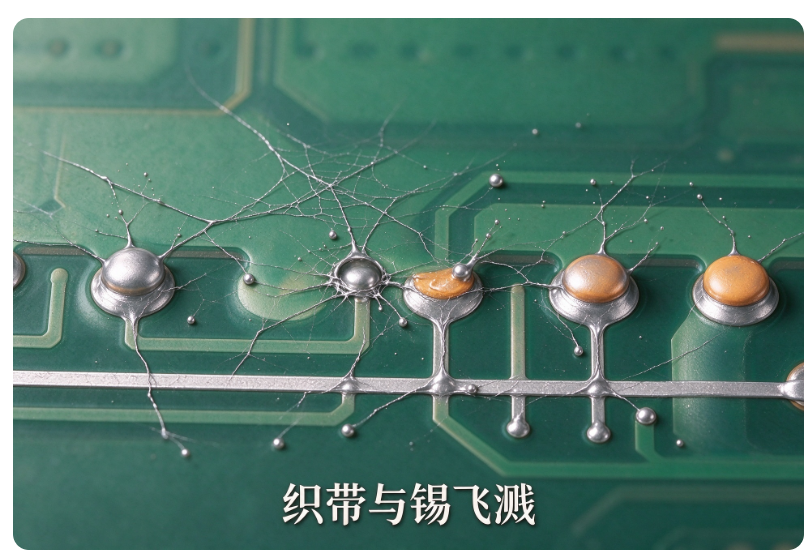
焊料织带与锡飞溅,外观上像蛛网一样的细锡丝附着在阻焊层上,是短路隐患。根源大多是助焊剂供给不足、板面预清洁不到位,也有锡液扰动不稳定的因素。这里有个容易踩的误区,不少资料把它和手工烙铁的飞溅混在一起,波峰焊炉内的锡丝飞溅,很少是锡丝松香造成的,更多是双波峰紊流段不稳定,锡液撕裂拉出细丝。排查顺序应该先看助焊剂喷雾覆盖,再校验锡泵压力,而不是去改动焊料配方,很多人找错方向,调很久都没有改善。
不完整焊点,焊角残缺、润湿不上,孔引线配比不合理是高频诱因,引脚和孔径差距太大,锡液爬升没有依托。传送带倾角也会左右锡液脱离的状态,倾角偏大,锡液快速从焊盘上流走,焊角拉不出来。倾角调小之后,短路概率会同步上升,这里本身就是取舍,没有完美参数,只能在良率和短路风险之间反复试 DOE。另外钻孔带来的焊盘毛刺、孔口树脂沾污,也会挡住焊锡润湿,PCB 来料检验的时候,通孔口的毛刺一定要管控。
孔填充不良、填充高度参差不齐,是通孔波峰焊里最考验工艺的一项。从泡沫助焊剂切换成喷雾助焊剂的时候,这个故障高发,喷雾很难钻进深孔内部活化孔壁。预热不足,孔壁温度上不去,焊锡表面张力大,爬锡高度不够。还有一种很难排查的情况,同一块板上相邻两个孔,一个填得饱满一个爬锡很低,往往是旁边大面积接地铜箔快速散热,这个引脚区域热量被抽走,锡液提前凝固。除了校验波峰高度、停留时间,Layout 阶段就要考虑热均衡,大铜皮旁边的通孔,必要时增加热焊盘导流。还有丝印字符压到孔环的设计错误,油墨覆盖孔口,焊锡根本没法爬升。
联合污染,大多是周边塑封元件、电阻涂层在预热阶段软化析出,流到通孔焊盘位置,破坏可焊性。标准预热区间顶板一般控制在 100 到 110℃,如果元件耐温下限刚好卡在这个区间,一加热涂层就渗出来。这种靠调波峰参数是根治不了的,只能更换兼容焊接的器件,或者在 DFM 阶段提前评估器件耐温规格,不兼容的元件改用后焊或者机器人焊,不要硬放进波峰焊产线。
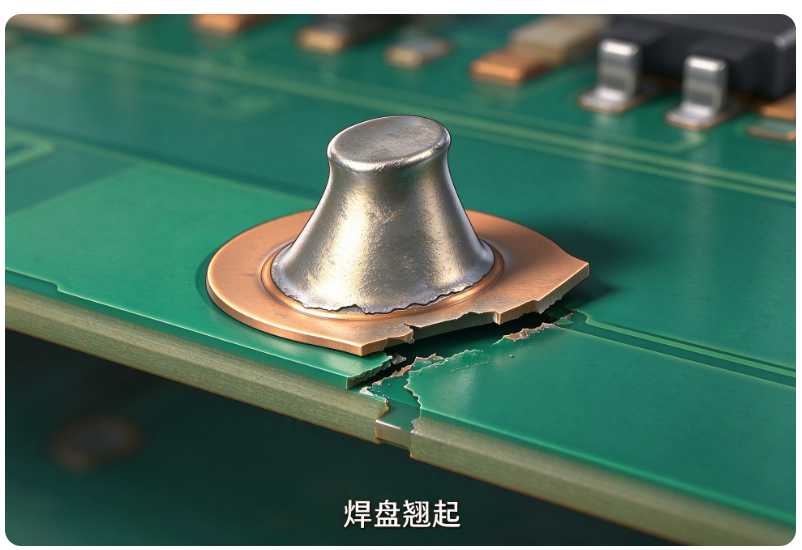
焊盘翘起,单板比多层板更容易出现。铜箔和基材之间的结合力,在高温焊接之后会明显下降,很多操作工习惯抓着大连接器拿板子,外力一掰,铜箔直接从基材撕脱。还有 PCB 生产阶段铜层偏薄、粗化处理不到位,也会埋下隐患。后段剪脚、分板的工装如果受力集中,同样会扯掉焊盘。维修补救一般是引线弯折搭接相邻走线,或者飞线跨接,一旦大面积焊盘翘起,这块板基本失去长期可靠性,不适合交付高要求客户。
阻焊层脱落,很多时候是 PCB 选材匹配出了问题。锡铅焊料液相膨胀系数大,和脆性、厚度偏薄的阻焊层不兼容,受热之后附着力失效,阻焊膜成片起皮脱落。常规要求阻焊厚度低于 3~5μm 时风险会低一些,但也不是越薄越好,太薄容易刮伤,这里 PCB 厂和组装厂经常互相推诿,NPI 阶段就要统一确认阻焊油墨型号,提前做耐焊热测试。
焊盘被阻焊侵入,也就是阻焊开窗偏小,油墨压到焊盘环上。它不一定直接造成开路失效,焊点外观会发虚,锡量上不去,可靠性余量被压缩。标准的阻焊环一般预留 0.002 到 0.003 英寸余量。已经定型没法改板的老设计,我们的做法是在容易短路的相邻引脚之间点胶阻隔,优先规避短路风险,持续跟进改版优化开窗尺寸。
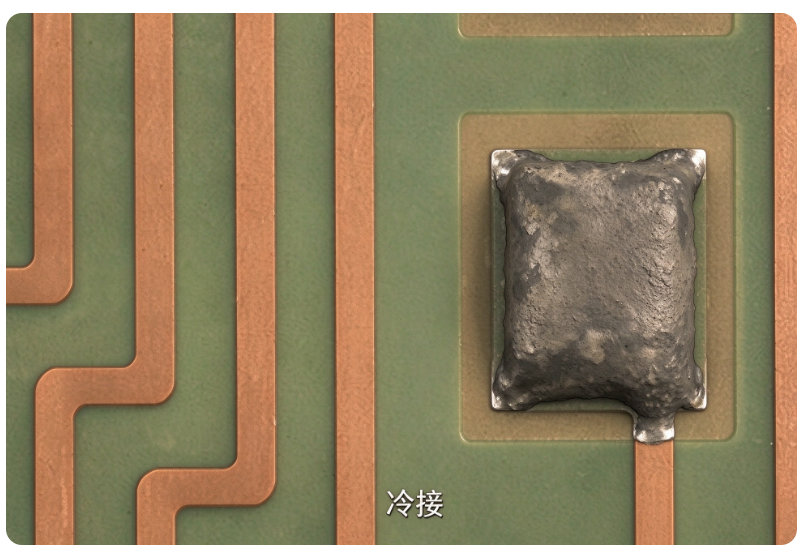
冷接焊点辨识度很高,表面哑光粗糙,没有正常焊点的光亮弧度。它和虚焊很像,隐蔽性极强,出厂检测可能导通正常,长期震动、高低温循环之后才开路,在车载、工业控制产品里属于高危缺陷。根本原因是给到焊点的热量不足,无铅焊料熔点更高,更容易出现。大面积接地焊盘散热快,热量被铜皮快速带走,就算锡炉温度设置达标,焊点位置依旧达不到润湿温度。补救只能重新加温重熔,预防要从热平衡、预热、锡波接触时长一起调整,只加炉温会带来元件过热损坏的新问题。
这些缺陷单独看各有诱因,但跑产线久了会发现,很少有问题只由单一参数决定。很多时候是 PCB 设计、来料品质、前道插件、炉体维保叠加在一起才爆发。宁波中电集创做 NPI 导入,不会拿到板子就直接调波峰焊参数,先核对 DFM、来料切片、元件规格,再逐步锁定工艺窗口,比起事后返修,前置评审能省下大量试产成本。
宁波中电集创深耕微组装产线领域,拥有多项自主专利与完备的生产制造能力,主营自动芯片引脚成型机、超景深数字显微镜、半钢电缆折弯成型机、TR-50S 芯片引脚整形机等核心设备,产品投放市场后获得广大客户的广泛认可。公司持续加大研发投入与技术创新,深耕微组装精密制造领域,助力行业高质量发展。

为严格遵守《广告法》及市场监管部门相关规定,规范网站宣传内容,我司已对全页面内容开展多轮次排查与系统性整改,全力杜绝极限词、违规功能性表述等不合规内容。在此郑重声明:本网站所有内容主要作为企业与产品信息参考,不构成任何商业要约与承诺;若网站内容存在疏漏之处,敬请访客联系反馈,我司将及时核实并修改调整。对于任何借机滋扰、滥用诉权损害我司正常经营秩序的行为,我司将坚决通过法律途径予以应对。

